含苯废气怎么处理方法|含苯甲苯二甲苯苯乙烯废气处理案例
案例一:某印刷包装企业苯类废气治理项目
项目背景
某大形纸板箱数码打印企业公司,主要采用液体型uv油墨数码打印新工艺,亩产能 5000 万㎡米。数码打印历程中蒸发的苯、甲苯、二甲苯等的废气未经授权加工处理一直排卸条件,会导致厂界有味道很深,且苯系物密度重金属超标(初期密度约 800~1200mg/m³,风口尺寸 20000m³/h),有误合《美观被环境有害特性合理排卸条件条件》(GB 16297-1996)及位置 VOCs 排卸条件标准值条件。
废气成分及来源
- 主要成分:苯(15%)、甲苯(35%)、二甲苯(40%)、其他 VOCs(10%)。
- 来源:印刷机油墨槽挥发、烘干工序溶剂蒸发、设备密封不严泄漏。
处理工艺流程
主要包括 “灵活性炭纤维降解 + 空气冷却回收分类处理 + 崔化进行燃烧(RCO)” 组合式施工工艺:
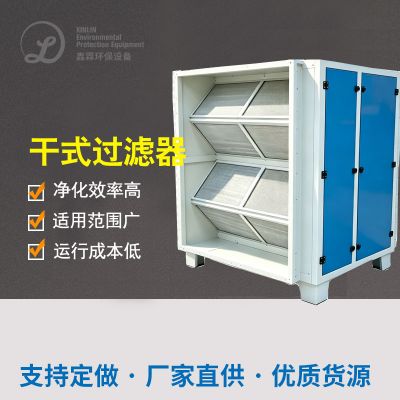
- 预处理:废气经管道收集后,通过初效过滤器去除粉尘及颗粒物,防止堵塞后续设备。
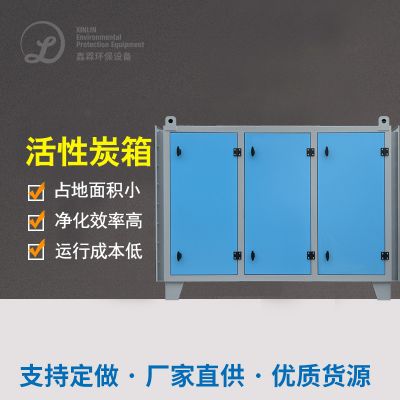
- 活性炭吸附:低浓度废气进入活性炭吸附塔,苯系物被吸附富集,净化后废气(浓度<50mg/m³)达标排放。
- 脱附与冷凝:当活性炭饱和时,用蒸汽脱附,脱附出的高浓度废气(约 5000mg/m³)经冷凝装置,液态苯系物回收至溶剂储罐回用。
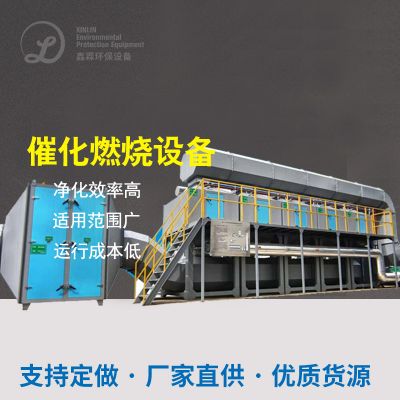
- 催化燃烧:未冷凝的废气进入 RCO 装置,在 250~300℃催化剂作用下,苯系物分解为 CO₂和 H₂O,最终尾气达标排放。
最终效果
- 去除率:苯系物综合去除率>98%,出口浓度<12mg/m³(苯排放限值),甲苯、二甲苯<40mg/m³。
- 经济效益:年回收溶剂约 50 吨,减少原材料采购成本,同时消除厂界异味,周边居民投诉归零。
案例二:某化工中间体生产企业苯废气处理项目
项目背景
某柔性化精细化工各个企业生产制造医疗中体,反應釜、萃取塔等机械在苯系石油醚加料、反應、萃取流程中烟粉尘排放口高有机烟粉尘溶度烟粉尘(苯有机烟粉尘溶度 2000~3000mg/m³,新风量 5000m³/h),且含少量出偏酸乙炔气(HCl),间接烟粉尘排放口出现安全性高危险因素和环保型危险因素。
废气成分及来源
- 主要成分:苯(60%)、氯化氢(5%)、非甲烷总烃(35%)。
- 来源:有机溶剂(苯)的挥发、酸碱反应副产物(HCl)。
处理工艺流程
所采用 “碱洗预操作 + 蓄即热式燃燒(RTO)+ 余热收购 ” 技术:
- 碱洗塔:废气先经 NaOH 溶液洗涤,去除 HCl 等酸性气体,防止设备腐蚀。
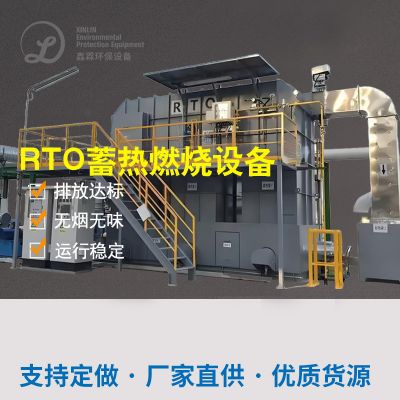
- RTO 焚烧:预处理后的废气进入三室 RTO,在 750~850℃高温下,苯及 VOCs 完全氧化为 CO₂和 H₂O,蓄热陶瓷回收热量,降低能耗。
- 余热利用:焚烧产生的余热用于预热反应釜或发电,减少企业能源消耗。
最终效果
- 去除率:苯去除率>99%,出口浓度<10mg/m³,非甲烷总烃<50mg/m³,满足《石油化学工业污染物排放标准》(GB 31571-2015)。
- 安全性:消除苯蒸气爆炸风险(苯爆炸极限 1.2%~8.0%),废气浓度控制在爆炸下限 25% 以下。
案例三:某汽车涂装线苯系废气净化项目
项目背景
某轿车厂涂漆装配车间,中涂和面漆多种工序实用石油醚型涂料上,产生印刷烟粉尘含苯、二甲苯、乙酸乙酯等(苯浓硫酸酸度约 300~500mg/m³,排风量 100000m³/h),属大排风量、中低浓硫酸酸度印刷烟粉尘,原单调催化活性炭降解降解鑫霖环保因撤换频密使得正常运行总不便捷、价格昂贵、清理效应不平衡。
废气成分及来源
- 主要成分:苯(10%)、二甲苯(40%)、乙酸乙酯(30%)、丁醇(20%)。
- 来源:涂料喷涂、晾置过程中溶剂挥发。
处理工艺流程
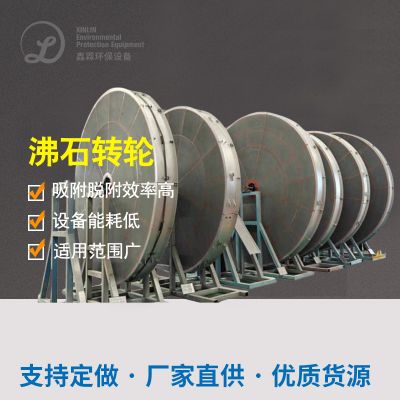
提升为 “沸石转轮精浓 + RTO 填埋” 艺:
- 沸石转轮浓缩:大风量废气通过沸石转轮,苯系物被吸附浓缩,净化后约 90% 风量直接排放,剩余 10% 浓缩废气(浓度提升 8~10 倍,约 3000~5000mg/m³)进入 RTO。
- RTO 焚烧:浓缩废气在 RTO 中高温氧化,沸石转轮采用旋转式设计,实现连续吸附 - 脱附,无需频繁停机更换吸附剂。
最终效果
- 去除率:苯系物总去除率>97%,出口苯浓度<12mg/m³,二甲苯<40mg/m³,满足《大气污染物综合排放标准》及地方汽车涂装行业 VOCs 排放标准。
- 运行成本:相比传统活性炭工艺,吸附剂更换周期延长至 1 年以上,能耗降低 40%,年运行成本下降 60%。
总结
苯类烟气清理需利用溶度、排风量及该行业性能首选加工制作工艺 :
- 低浓度大风量(如印刷、涂装):优先采用吸附浓缩(活性炭 / 沸石转轮)+ 焚烧(RCO/RTO)组合工艺,兼顾效率与经济性。
- 高浓度小风量(如化工、制药):可直接冷凝回收溶剂,或结合 RTO 焚烧,同时回收余热。
- 含杂质废气:需预处理(如酸洗、碱洗)去除腐蚀性成分,保障核心设备寿命。
最终效果均能满足国家及地方排放标准,同时实现溶剂回收或能耗节约,兼具环境与经济效益。

 扫一扫添加微信