案例一:某建筑陶瓷厂原料车间粉尘治理项目
项目背景
某建筑工程瓷砖产出加工企业产销量量达2000万平米,基本产出加工打磨砖、防古砖等。原辅料厂房管理在粉料制得(球磨、筛分设备、搅拌机)的过程中有大量的含硅煤尘(SiO₂含量的≥85%),厂房管理内漂浮顆粒物浓度值达到了20-30mg/m³,远超《瓷砖工艺危害物直接排放标》(GB 25464-2010)卫生防护距离(≤10mg/m³)。技术工长年暴晒引致矽肺病风险隐患提高,且煤尘沉积关系设备散热性能与产出加工使用率。
废气成分来源
- 主要成分:石英砂、长石、高岭土等原料破碎产生的无机粉尘(SiO₂、Al₂O₃、Fe₂O₃);
- 次要成分:釉料制备中产生的微量挥发性有机物(VOCs,如乙酸乙酯)、高温烧结烟气携带的焦油颗粒。
处理工艺流程
- 源头抑尘:
- 原料仓加装封闭式卸料装置,配备雾化喷淋降尘;
- 球磨机进出口增设密闭收尘罩,减少无组织排放。
- 一级除尘:
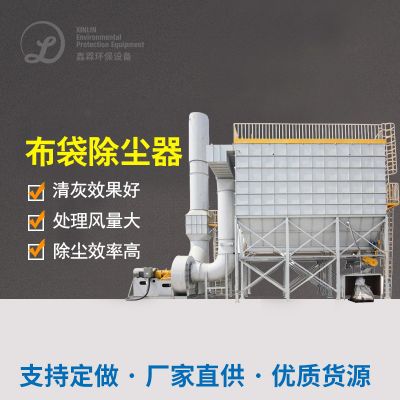
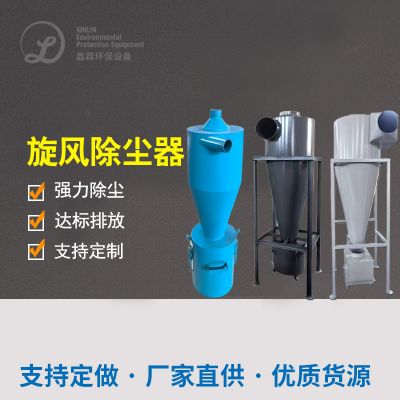
- 脉冲布袋除尘器(PPS滤袋):过滤粒径>10μm的粗颗粒,效率≥95%;
- 二级除尘:
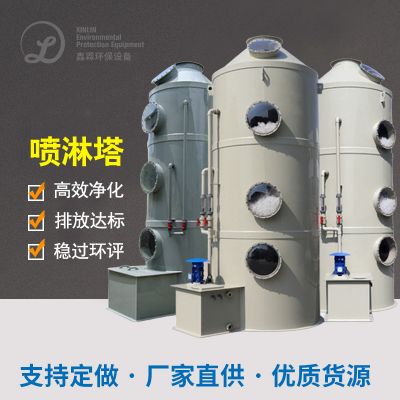
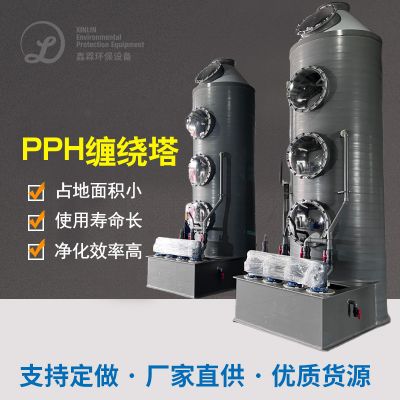
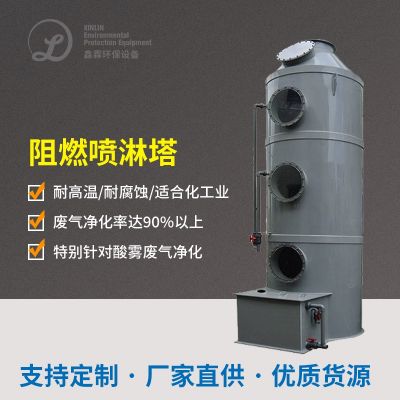
- 湿式洗涤塔(NaOH溶液):中和酸性气体(如SO₂),沉降细颗粒至1μm以下;
- 深度净化:
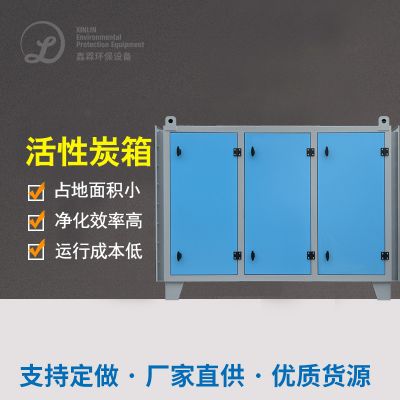
- 活性炭吸附塔:吸附残留VOCs,确保非甲烷总烃≤20mg/m³。
最终效果
- 车间粉尘浓度降至2.5mg/m³,职业健康风险显著降低;
- 废气排放达到GB 25464-2010标准,年减少粉尘排放约800吨;
- 系统运行能耗降低30%,投资回收期12个月。
案例二:某日用陶瓷厂釉烧废气综合治理项目
项目背景
某天用陶瓷制品公司企业釉烧锅炉(隧道工程窑)在温度烹饪时候中生产含釉料粉尘爆炸(天价属过高、镉等天价属防氮化合物)、弱酸性有害气体(SO₂、NOx)及烟焦油含量雾的分层印刷废气。原排尘系統仅适用飓风排尘,导致直接排放过高(PM10渗透压>15mg/m³),且烟焦油含量黏附管材引起堵塞过,专用设备错误码频现。
废气成分来源
- 核心污染物:釉料雾化喷涂产生的超细颗粒(PM2.5,含PbO、CdO)、窑炉裂解产生的焦油雾;
- 伴生污染物:燃烧天然气产生的NOx(≤150mg/m³)、SO₂(≤50mg/m³)。
处理工艺流程
- 急冷降温:
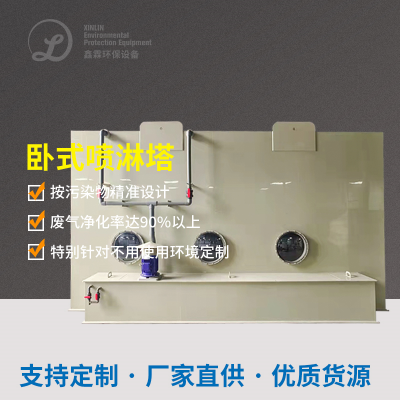
- 雾化喷淋塔将烟气温度从300℃降至60℃,防止焦油聚合堵塞;
- 干法脱酸:
- 移动床活性炭吸附塔同步去除SO₂、HCl及重金属;
- 高效除尘:
- 脉冲袋式除尘器+陶瓷滤筒:双层过滤,拦截0.1μm以上颗粒(综合效率99.5%);
- 深度净化:
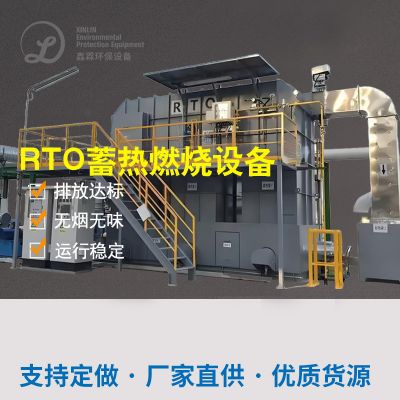
- RTO蓄热燃烧炉(850℃):彻底分解VOCs,协同去除NOx。
最终效果
- 颗粒物排放浓度≤5mg/m³,重金属铅、镉去除率>99%;
- VOCs排放浓度<10mg/m³,NOx减排80%,彻底消除黑烟;
- 年节约焦油清理成本50万元,获评国家级绿色工厂示范项目。
技术选型要点
- 粉尘性质适配:
- 高SiO₂粉尘需选用防静电滤袋(如PPS+PTFE覆膜);
- 含重金属废气优先采用活性炭吸附+RTO协同处理。
- 多污染物协同控制:
- 酸性气体(SO₂/HCl)与VOCs需分阶段处理(干法脱酸+活性炭吸附);
- 高温烟气需先降温再除尘,避免滤材烧毁。
- 智能化运维:
- 配备压差监测、脉冲反吹自动控制及在线监测系统,实时优化运行参数。
能够 往上例子由此可见,工业陶瓷厂粉层整冶需联系加工制作工艺 基本特征定制化组和式方案格式,权衡吸收率、料工费与的环保正规性。

 扫一扫添加微信