一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
面团发酵产线:酒曲菌排泄产生CO₂、无水乙醇及氢化物发生器H₂S;
灌装生产线线:PET瓶内农药残留二氧化的碳脱离;
化学原料保管:蔬菜水果汁纯液液释放的酯类(如乙酸乙酯);
脏水进行处理站:活性污泥池产生了的加硫氢及氯气。
印刷废气参数设置:
风口尺寸:5,000~12,000 m³/h(发醇期顶值达15,000 m³/h);
VOCs溶度:60~200 mg/m³(以乙酸乙酯偏重于);
H₂S含量:10~50 ppm;
空气湿度:85%~95%(堆肥的废气最高的达呈现饱和程序程序)。
2. 核心处理工艺
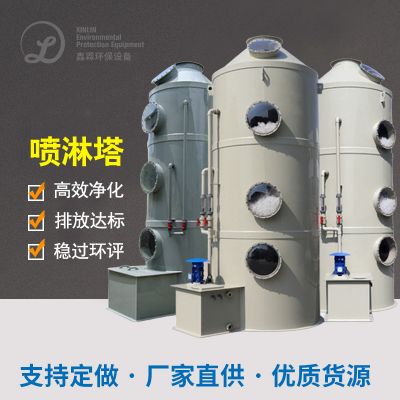
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
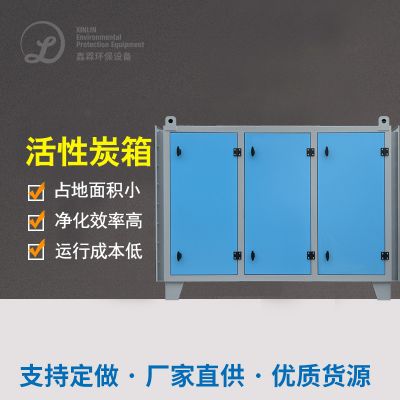
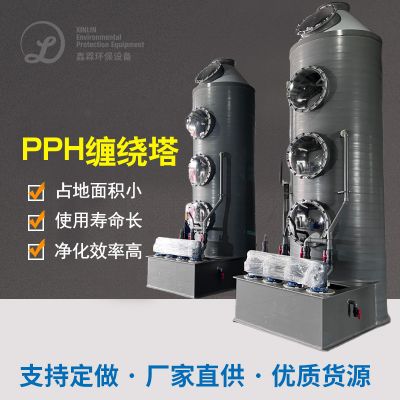
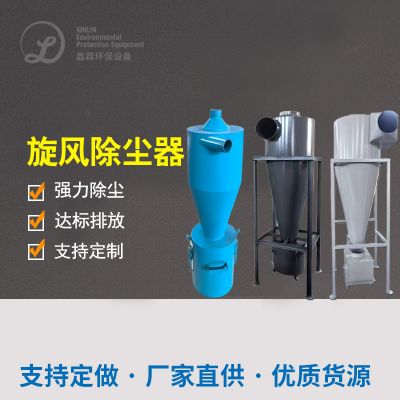
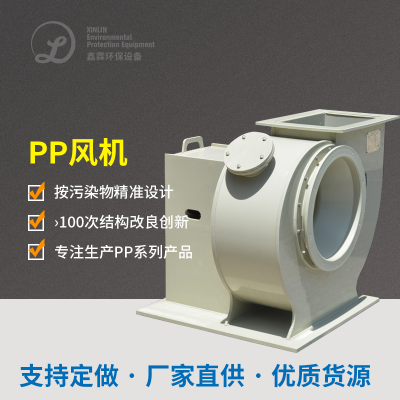
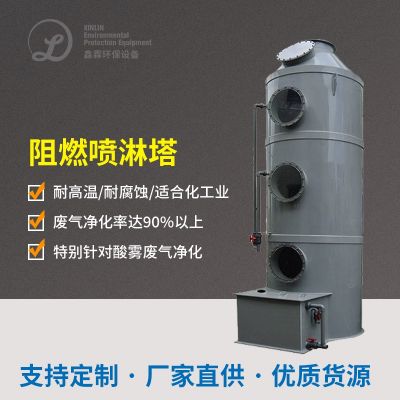
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
解决方法:
布置 预冷除潮程序(冰冻低温干燥或膜分离处理),将温度湿度调至70%下面的;
选购 疏水溶性生态学规整填料(如改善火山岩),极大减少含水率延误。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
现状分析:
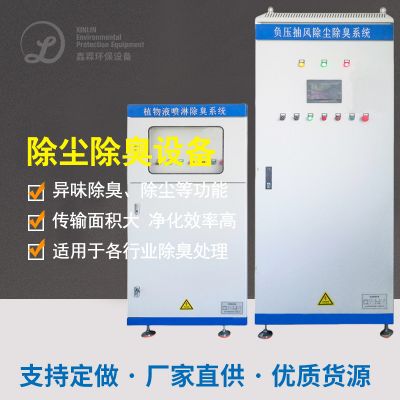
数段式生物制品解决:前半段注射硫杆菌(腐蚀H₂S为硝酸钠盐),后段添加图片酯吸附菌(如红球菌);
加药 苔藓植物取出物(如薄荷按摩精油)可以抑制好氧池菌扦插繁殖,避免塑炼物添加。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
探析:
装置 降低罐+加快回复新风机,三十秒内稳定平衡新风量价格波动;
装设 线下VOCs监测技术仪(PID感应器器),实时的调低树脂吸附塔设置成平率。
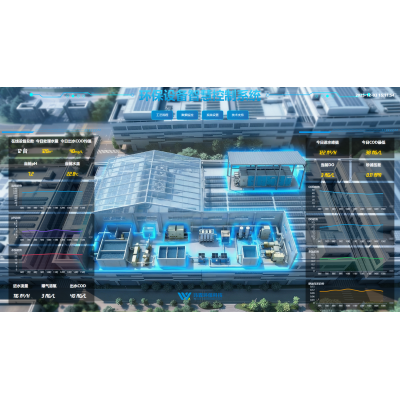
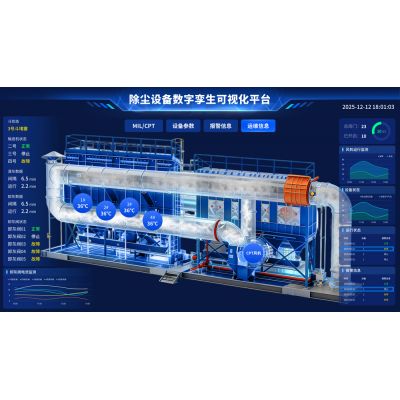
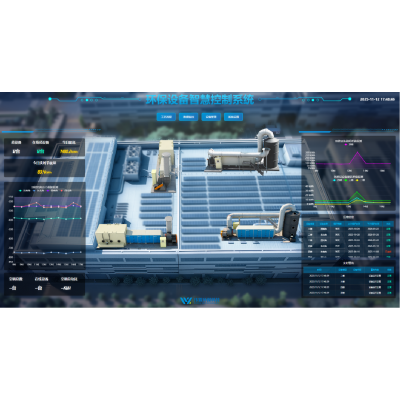
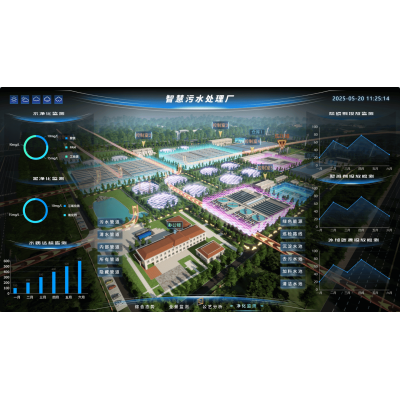
四、制理视觉效果测评
附加效益
资源化利用:
环保再生资源回收利用CO₂中用碳酸果汁饮料研发线(年环保再生资源回收利用量约7万吨);
生态学滤池工业废水经脱干后看作有机物肥原材。
经济发展竞争力:
年运营料工费消减25%,碳进行排放权交易价格回报约80多万元/年;
能够ISO 22000食品饮料安全防护处理标准质量管理体系服务,升高企业品牌生动形象。
五、设配选用申报单(位置重中之重设配)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
生物学工艺兼容性测试性:对应保健食品质业共同点,开拓耐高湿、耐致癌性的混合菌剂;
智力化技术支持:投放云科技网网站(如PLC+SCADA),做到手机远程视频监控与自改变控制。
如需推动技术设备解决情况上报(如菌群驯化解决情况上报、风口尺寸技术性模拟仿真),请能提供主要分娩流量图及排放物物质检查上报。

 扫一扫添加微信