一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
职业难点:
减压蒸馏车间管理、沤肥池等区域性VOCs(工业乙醇、酯类、混炼氢)质量浓度超预算,味儿难闻的;
节能减排检修次数,面临着罚钱危险 ;
经典活性酶炭降解成本投入高,换新频次短,运维和技术学习生活压力大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预补救时期:
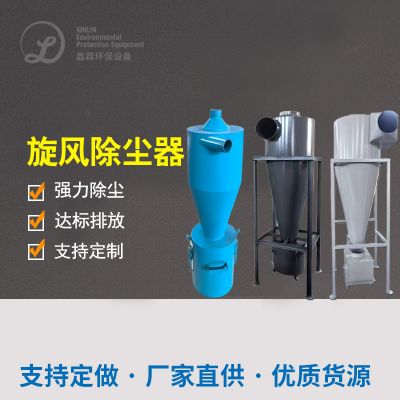
漩风抑尘+电磁干扰气体吸附:去掉工业废气广州中山大学颗粒肥料有害气体及润滑油脂。
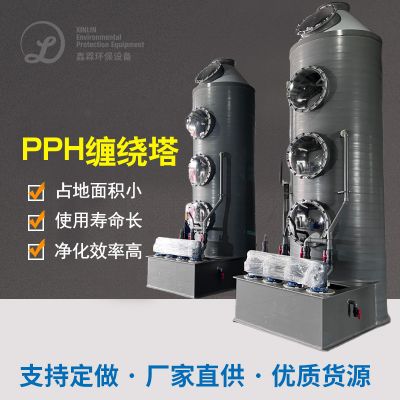
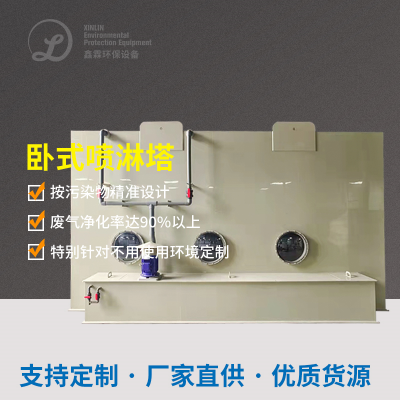
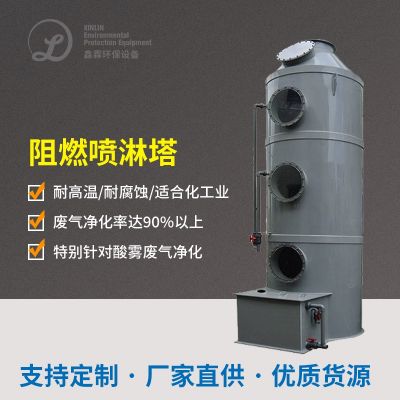
碱液喷淋清洗塔:中合弱酸性有毒气体(如硫化橡胶氢),减低事件设备蚀化风险分析。
高效能吸出阶段性:
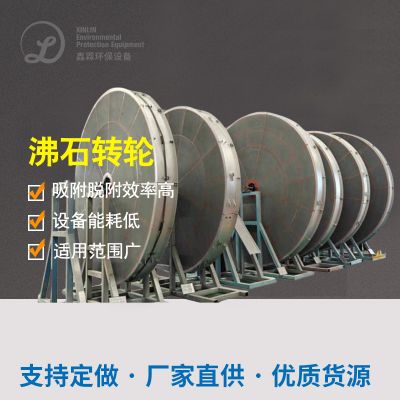
离心分离能力素质:VOCs离心分离速率≥95%,动态的离心分离存储容量≥1.2kg/m³生物炭;
更换机制:吸收-脱附循环系统进行,保证 不间断清理。
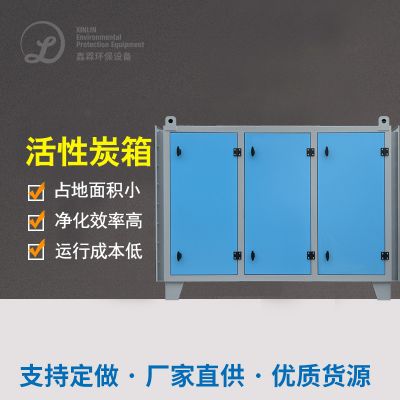
热塑性树脂活力炭棉纤维树脂吸附塔(2组串联):
程度处理阶段中,:
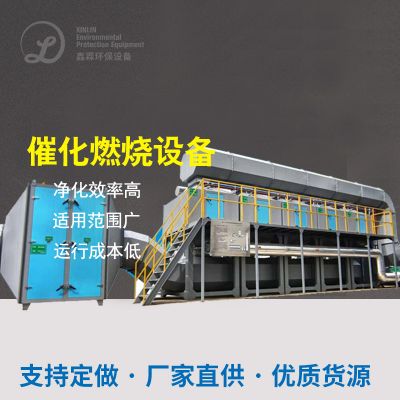
水温保持:280-350℃恒湿焚烧,徹底分离剩的VOCs为CO₂和H₂O;
电能回收处理:余热用率≥70%,降低了锅炉燃料成本费。
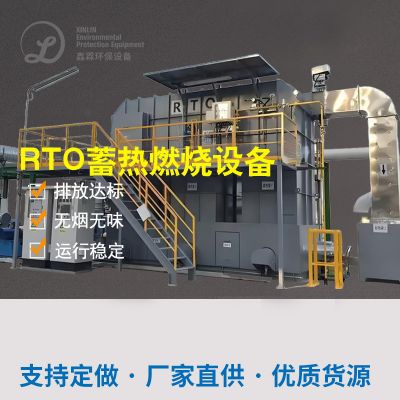
离子液体挥发系统(RTO):
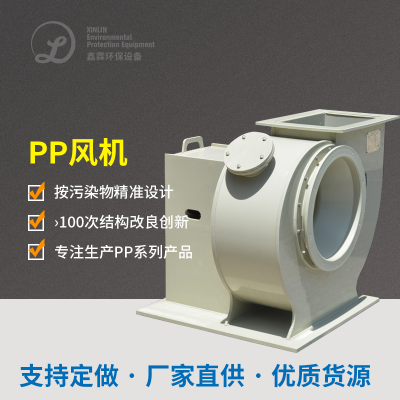
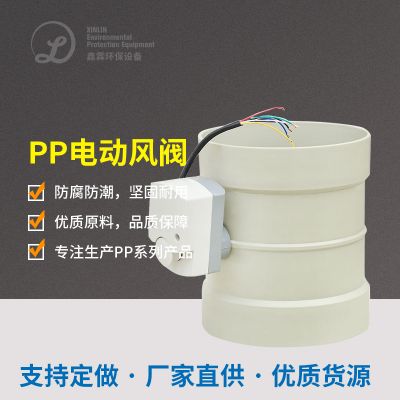
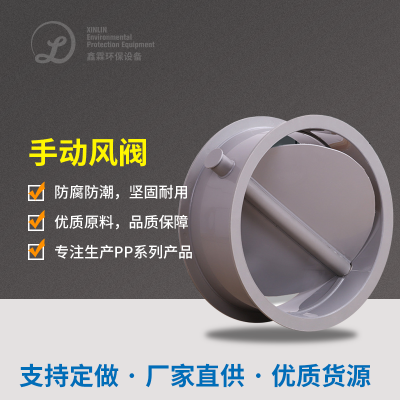
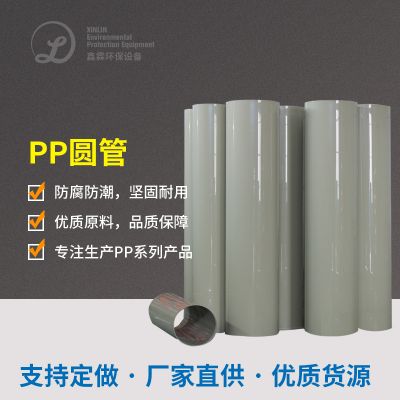
三、机械选用与搭配
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
探析:运用“气体吸附性+促使烧燃”组合名字工序,进行PLC实时的监测方案渗透压系统自动调试气体吸附性/脱附切换桌面频次。
困惑2:湿性好引致活性氧炭易呈现饱和状态
改进措施:预治理新增除潮装置设备(冷冻冰箱干燥处理或膜区分),将有机废气露点把控在40℃以内。
关键问题3:酿酒厂房通风性差
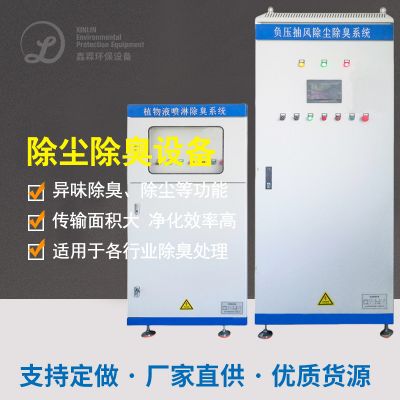
存在问题:全屋定制的负压集气软件系统,覆盖面发孝池、灌装线线等全程序产污点,限制无结构释放。
五、补救郊果查验
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
经济发展整体:年节省了化学活化炭进货费¥110万,蒸汽发生器高能耗有效降低40%;
市场经济高效益:生活区及周围其它异常的味道消亡,在职员工投述率上升90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信