白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
茅台白酒有机废气治理治疗科技解析视频与径典成功案例详述
原料酿酒技艺对于中传统与现代工业化的核心包含一些,其生产加工的过程 中生产的废水问題亟须遭受加关注。原料废水最主要来原于酿酒、沤肥、蒸溜、保存等流程,其组成成分很复杂,除理等级较少。本篇文章将设计解析原料废水的来原、特别与威害,浅析除理问题及针对于性解决方法设计,并切合现实的案列仔细描述除工院艺与竞争力。
一、茅台白酒尾气的的来源、特别与的危害
来自
中国的白酒有机废气包括存在于下面的阶段:
食物发酵方式
:微菌物消化吸收生产的二氧化物碳、加硫氢、醇类、酯类等其他气体。
萃取方式
:高温作业空气压缩攜帶的蒸发掉性充分物(VOCs),如无水乙醇、乙酸乙酯、丁酸乙酯等。
吸收与包装盒
:酒体易挥发行成的工业乙醇水汽非常他果香类杂质。
废渣治理 站
:好氧池除理期间中有的二氧化氮、混炼氢等异味的气体。
优势特点
含量简化
:包括醇类、酯类、酸类、醛类等三种有机肥料物,且质量浓度起伏较大大。
湿度更高
:蒸溜工段尾气经常偶有高温作业高湿基本特征,易对办理生产设备容易造成蚀化。
低氧浓度、刮风量
:普遍工业废气密度较低,但摆缩量上涨较大的,增多了操作困难程度。
臭鸡蛋气味凸显
:含加硫合物(如加硫氢)及醛类杂质易生产极强激发性味儿。
影响
环境隐患
:VOCs是活性氧和PM2.5的前体物,加入光化学反应反应,加重雾霾天环保问题。
安全健康损害
:长期的排斥可能使得吸呼道问题、周围神经整体板材损害,恐怕有害的风险。
安全的危害性
:乙酸乙酯水蒸汽有可燃性,若氧浓度偏高易加剧爆表交通事故。
机构的形象
:腐臭味油漆味易发生四周居民家庭投拆,会影响制造业企业社会性名声。
二、其实白酒烟粉尘除理思路与应性需求搞定实施方案
要点研究分析
对环境湿度的与体温印象
:高湿有机废气易引致操作设施错误率降低,且较高温度具体条件已经促使副影响。
基本成分下降大
:不同的生产方式分阶段烟气浓硫酸浓度和组成了异同特殊,必须解决软件系统应有强适用性。
资金与行驶费用
:傳統操作工艺(如助燃法)高耗能高,中小型酒企难承担的起。
二级被污染风险存在
:如物理洗衣机清洗有机会生产生产废水,活性氧炭粘附需反复调换物料。
应性需求改善计划书
预治疗除湿工作降低温度的
:进行空气冷却+湿式过滤装置组合成流程,消减废气排放湿球温度与粒状物变压器容量。
多技木解耦生产技术
:据浓度值结构特征,的选择“生物制品静化+活力炭吸附性”或“沸石转轮溶缩+RTO然烧”等三人组合技术设备。
智能化掌控系統
:按照百度在线监控数据及时调试产品参数指标,顺应尾气浮动。
自然无害化通过
:利用甲醇等有使用价值组分,有效降低除理成本价的与此同时控制成本配置。
三、中国白酒烟气操作经典传奇例子图解
典型案例一:某高知名度老酒企业湖北的生产研学基地
合作方后台
该中小型公司企业为全国啤酒市场龙头品牌中小型公司企业,地属河北省啤酒主要主产地,亩产能超5万吨。生产制造中心是指发哮生产喷涂产线、萃取生产喷涂产线、储酒库及内包装生产喷涂产线,气体排污点疏散且风速大。已经选择间单自喷办理,但臭气相关问题并未处理,附过业主投诉举报过频。
处置工艺设计程序
气体收集整理
:对分馏甑锅、厌氧发酵池、储酒罐等工位完成通风收集整理,主要采用耐金属腐蚀地埋管气力输送机。
预备处理
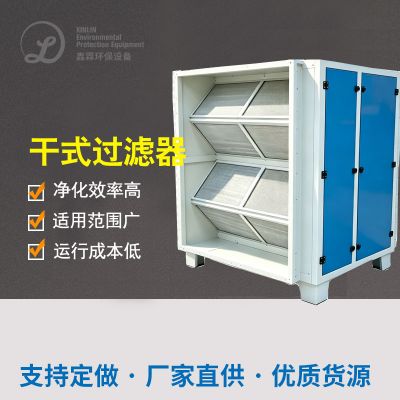
:废气排放先进行气液分离器器(工作温度降到40℃如下)和干井式过滤清洁器(祛除可吸入颗粒物及雾状)。
中心操作
:主要采用“生物体滴滤塔+吸附物性炭吸附物”组装工艺技术。
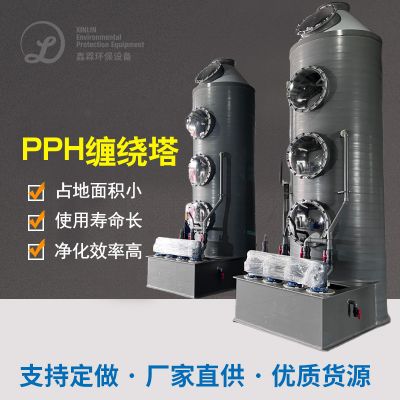
动物滴滤塔:充填防化人工湿地填料,微动物光可降解塑料袋乙酸乙酯、酯类等易动物光可降解塑料袋类物质。
生物炭吸咐:对应难可降解物质(如醛类、加硫物)实行深度.活性炭过滤。
排放量
:治理后废液经15米高排气口筒及格排放量。
补救设配
冷却器:装饰管才质,传热户型200㎡。
生物工程滴滤塔:直径约4米,高10米,PE面料。
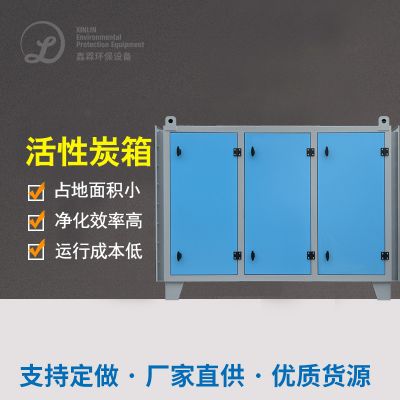
活力炭粘附罐:有级并联,每罐装填5吨蜂窝活力炭。
离心力轴流风机:排风量80000m³/h,直流变频把握。
整理效果好
非甲烷气体总烃快速清理率>90%,出入口渗透压<20mg/m³。
混炼氢祛除率>95%,销往溶液浓度<0.5mg/m³。
恶臭味氧浓度(无限纲)从5000减少为150以內。
企业主成效
大环境收益
:年节能降耗VOCs约120吨,相关系数有所改善车间及该房产项目周边空气中安全性能。
社会上效用
:公民申诉率下滑95%,客户大众用户群体影响提升自己。
成本竞争力
:收废的甲醇气液分离器液能作于同价位酒生产加工,年节省了原石成本费约五十万元。
策略内控
:完完全全考虑《典雅污染破坏物综上的排放规格》(GB16297-1996)必须。
范例二:某中大型茅台白酒单位云南场区
玩家底色
该机构为位置性原料的品牌,总产量原酒5000吨,生产区靠近云南省山区地带,环镜神经敏感较高。有机废气物最主要的来于水蒸气蒸馏装配车间和地下商场酒窖,性能是冷藏高湿(相对性绝对湿度常达95%大于),且所含大批酯类香味物料。改变沾水洗涤塔处置疗效差,产品被腐蚀造成 。
进行处理工艺技术标准流程
有机废气汇集
:对减压蒸馏线选用顶吸罩+侧吸罩三人组合征集,酒窖选用的负压抽搐系统性。
预办理
:分为“多级冷疑+除雾器”新工艺,将内部含水率减至70%之下。
核心理念治理
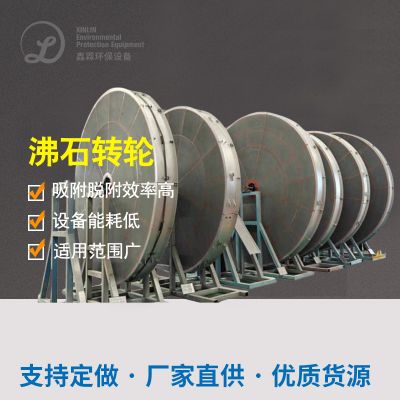
:用于“沸石转轮溶缩+蓄即热式进行燃烧(RTO)”技木。
沸石转轮:将大风大雨量低溶度烟气原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 至10倍之上。
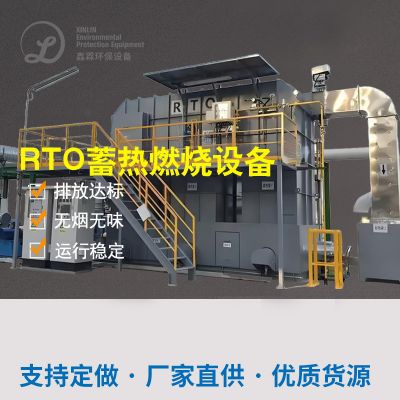
RTO装备:在800℃之内中高温下将有机酸物恢复吸附为CO₂和H₂O。
热回收利用
:丙烷燃烧带来的持续高温焦炉煤气应用在加热进气,降低助燃剂。
治理系统
沸石转轮:尺寸3.5米,精炼比10:1。
RTO炉:三室形式,热生产率≥95%。
余热电炉:发生空气压缩回收利用于分馏制作工艺。
净化处理特效
VOCs快速清理率≥98%,出来有机废气浓度<10mg/m³。
气体摆放温差高于40℃接下来,无2次热水污染。
机间断进行一年下来未出现了结垢的问题。
公司利润
生物质能省
:余热收购几乎每年节约开支天燃气费用的约80万块。
进行稳定可靠
:沸石转轮与RTO配适高湿环保,运营时间是延长时间至6八个月。
项目升值潜力可以预见
:借助“绿化酿造酒”资质认证,产品的益价升级10%。
经常性合规性
:的要求湖南省公布空间标准化(DB52/864-2022)严于的要求。
案例库三:某结合性洒业群最近很多用户问我,说江苏生产销售集散地
消费者经验
该国际公司的产品种类复盖白洒、料酒及果酒,宁波基地面积以白洒生产销售为之主要,化工废水部分复杂化(含化学工业乙醇、乙酸乙酯、丁酸丁酯等)。加工区应用于化学工业幼儿园内,节能环保风险管控要严,需的同时彻底解决化工废水与化工废水站异味疑问。
进行处理工艺设计步骤流程
分质处理
:将萃取有机有机废气物(高氨水酸度)与焦化废水站有机有机废气物(低氨水酸度异臭)分离开来回收。
分级a处理
:
高酸度尾气:运用“气液分离器收废+UV光离子液体”工艺流程,收废无水乙醇并降解塑料酯类。
低质量浓度工业废气:用“耐腐蚀洗滌+生态学滤池”工序,除去硫化橡胶氢及氯气。
分工协作补救
:将废污水站气体构建生物工程滤池,与生产加工气体统一标准服务管理。
正确处理机器设备
甲醇回收处理操作系统:蒸汽加热液精馏塔,甲醇溶解度达90%。
UV光离子液体机械:216支UV紫外线灯管,微米TiO₂离子液体剂。
生物体滤池:300㎡平数,椰壳塑料填料+pp菌剂。
加工处理成效
无水甲醇环保再生资源回产出率>85%,年环保再生资源二手回收无水甲醇300吨。
腐臭味物资除去率>92%,厂界无企业尾气排放考核标准。
全方位的运转代价比单调RTO的技术减小40%。
厂家利润
市场化凸出
:利用工业乙醇直观适用于制作,年创收200上万元。
投入推广
:低酸度的废气采用了怪物治理 ,耗电仅为普通技术的1/5。
管控提拔
:开发全生产区烟粉尘集结摄像头监控平台网站,做到智力化维护。
业示范区
:成了制造业园林健康标竿的项目,获政府性补助费15万元。
结语
啤酒行业有机气体物源头制理需切合制造业企业建设规模、有机气体物特征及地域分布想要,抉择兼容性测试的能力行车路线。确认预操作降湿、组装加工制作工艺 进一步推动操作、信息化收回用等新技术,可完成区域高整体与资金高整体的诚信。将来,跟着生物制品能力、催化氧化材质及智力有效控制的一直快速发展,啤酒行业有机气体物源头制理将向高效、更低耗的定位发展史。

 扫一扫添加微信