食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
顶目背景图
西南中北部某大葡萄酒厂,生产量葡萄酒100万千升。原本净化治理 设施管理建于2012年,会面临净化治理 业务能力存在疑问、高耗能中等职业疑问。202在一年进行改建,设计制作净化治理 规模化5000m³/d。
废污水组分优点和缺点
废污水大部分产自糖化、发孝、包装等多种工序,极具一些有特点:
可血生化性好(BOD/COD>0.6)
高质量浓度有机物功率(COD 2500-4000mg/L)
温度因素冲击大(25-55℃)
含大量酵母菌碎渣、麦糟等漂浮物
研发技艺工作流程
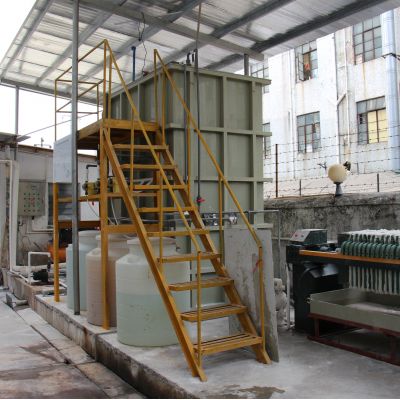
整修选择"有效率水解酸化池+短程水解酸化"结合艺:
预处置
:飞速转动格珊→热互转控制系统(制冷至35℃)→涡凹气浮
内在加工处理
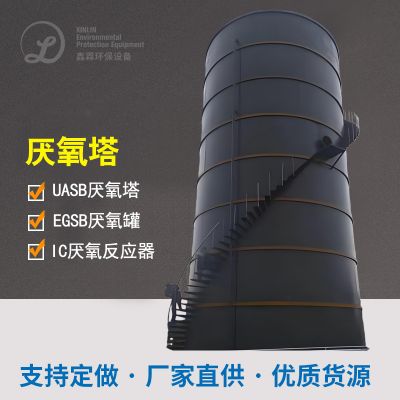
:IC好氧池不良管式反应器(COD用电负荷15kg/m³·d)→短程水解酸化反水解酸化SBR池
物资二手回收
:厌氧反应器产生风能发电(每日风能发电容量2000kWh)
智力调整
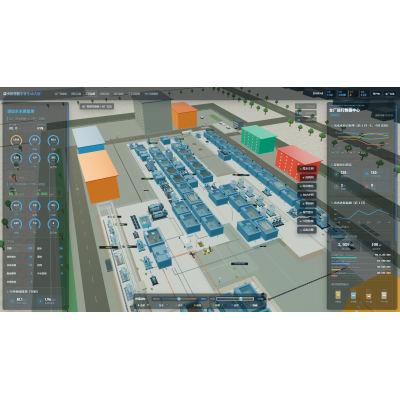
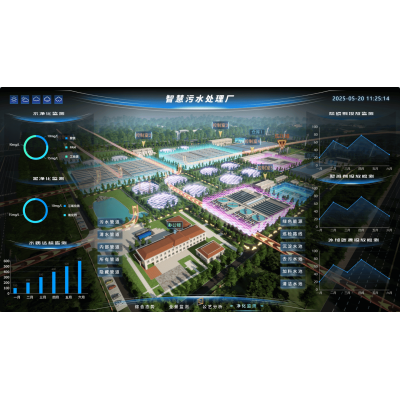
:安裝手机在线检测技术整体,雷达回波图控制DO、ORP等指标
工作初步成效
拆除后各类质量指标远低于《碑酒工业生产水大气污染物释放规范》(GB19821-2005):
COD ≤ 50mg/L(快速清理率98.5%)
TN ≤ 10mg/L
吨水补救利润减低35%
年不浪费的行为电费缴费约76万元,沼气的出现电站年回报率140万元,投资项目回收公司期大幅度缩短至4.2年。

 扫一扫添加微信